AL/glasfibertyglaminatfilm är en film med mycket hög kostnadsprestanda, särskilt dess utmärkta br...
See DetailsVad är AL/non-woven laminatfilm och varför används den i så många branscher?
Datum:Jun 01, 2026
AL/non-woven laminatfilm är ett kompositmaterial som bildas genom att binda ett aluminiumfolieskikt till ett non-woven tygsubstrat, vilket ger ett flexibelt ark som kombinerar aluminiumets barriär- och reflekterande egenskaper med styrkan, andningsförmågan och dimensionsstabiliteten hos non-woven textilier. Denna kombination tar itu med en grundläggande begränsning för varje enskilt material: enbart aluminiumfolie är benäget att slita sönder och bilda hål under mekanisk påfrestning, medan non-woven-tyger ensamma ger inget meningsfullt skydd mot fukt, gaser eller strålningsvärme. Tillsammans uppnår laminatet prestandanivåer som ingen komponent kan nå självständigt, vilket är anledningen till att laminatfilm av AL/fibertyg har blivit ett standardmaterial för isolering, förpackningar, medicinska och industriella tillämpningar över hela världen.
Vad AL/non-woven tyglaminatfilm faktiskt är
Beteckningen "AL" hänvisar till aluminiumfoliekomponenten - vanligtvis en mjukhärdad, kommersiellt ren aluminiumfolie i tjocklekar från 6 mikron till 25 mikron, beroende på applikationens barriär- och flexibilitetskrav. Den icke-vävda tygkomponenten är oftast spunbond polypropen (PP), spunbond polyester (PET) eller en spunlace-komposit, med ytvikter från 20 g/m² till 80 g/m² för standardlaminatkonstruktioner. De två skikten är sammanfogade genom adhesiv laminering, termisk bindning eller extruderingsbeläggning, vilket skapar ett enhetligt ark som beter sig mekaniskt som en textil samtidigt som det ger metallfoliens yttäthet.
Laminatet kan tillverkas som en tvålagers AL/non-woven-konstruktion eller som en flerskiktskomposit som innehåller ytterligare filmer - såsom polyeten (PE) eller polypropen (PP) - på ena eller båda yttre ytorna för att lägga till värmeförseglingsbarhet, fuktbeständighet på tygsidan eller ytterligare punkteringsmotstånd. Trelagerskonstruktioner som kombinerar PE-film, aluminiumfolie och fiberduk är särskilt vanliga i isoleringsbeklädnader och ångspärrtillämpningar där det yttre PE-skiktet ger väderbeständighet och den icke-vävda insidan ger dimensionsstabilitet och lätt att applicera lim under installationen.
Den resulterande kompositen kännetecknas av ett distinkt annorlunda utseende och hand på varje sida: aluminiumytan uppvisar en ljus, reflekterande metallyta, medan den non-woven-ytan har det mjuka, matta, fiberstrukturerade utseendet som tyg. Denna asymmetri är funktionellt viktig - i många applikationer är aluminiumytan orienterad för att reflektera strålningsvärme eller tillhandahålla en ångbarriär, medan den ovävda ytan är bunden, vidhäftad eller sys till intilliggande material i monteringen.
Viktiga fysiska och funktionella egenskaper
Prestandaprofilen för laminatfilm av AL/non-woven tyg definieras av det kombinerade bidraget från dess aluminium- och non-woven-komponenter. Att förstå dessa egenskaper individuellt och i kombination klargör varför detta material specificeras för ett så brett utbud av krävande applikationer.
Barriärprestanda
Aluminiumfolie vid tjocklekar över cirka 9 mikron ger en nästan perfekt barriär mot vattenånga, syre, ljus och aromatiska föreningar – vilket uppnår vattenångtransmissionshastigheter (WVTR) under 0,01 g/m²/dag och syreöverföringshastigheter (OTR) effektivt vid noll under standardtestförhållanden. Dessa barriärvärden är bland de högsta som kan uppnås i flexibel materialform och överstiger metalliserade filmer (som bara avsätter 40–80 nm aluminiumånga på ett polymersubstrat) med flera storleksordningar. Den ovävda baksidan bevarar denna barriärprestanda under mekanisk hantering genom att förhindra att folien skrynklas och utveckla hål, vilket är det primära felläget i aluminiumfolieapplikationer som inte stöds.
Reflexionsförmåga och termiskt motstånd
Ljusa aluminiumytor reflekterar 95 % till 97 % av infallande strålningsvärme, vilket gör AL/non-woven laminat till en effektiv strålningsbarriär när aluminiumytan är orienterad mot värmekällan med ett luftgap på minst 19 mm på den reflekterande sidan. I byggnadsisoleringsapplikationer är denna strålningsreflektivitet den primära termiska prestandamekanismen - materialet fungerar inte som en bulkisolator på det sätt som glasfibervaddar eller skumskivor gör, utan snarare minskar värmevinsten eller förlusten genom tak, väggar och golv genom att reflektera långvågig infraröd strålning snarare än att absorbera den. Det ovävda underlaget påverkar inte reflektionsförmågan nämnvärt så länge som aluminiumytan förblir ren och oskadad.
Mekanisk styrka och rivmotstånd
Draghållfastheten och rivhållfastheten hos AL/non-woven-laminat bestäms i första hand av non-woven-komponenten. Spunbond PP non-wovens vid 40–60 g/m² ytvikt ger en draghållfasthet på 150–300 N/5cm i maskinriktningen och 100–250 N/5cm i tvärriktningen, med brottöjning på 40 % till 80 %. Detta ger laminatet tillräckligt med duktilitet för att anpassa sig till ojämna ytor under installationen utan att rivas, medan aluminiumytan bidrar med styvhet som motstår sjunkning eller deformation under sin egen tyngd över spannavstånd som uppstår vid byggnadsfolie eller kanalisolering. Elmendorf-rivhållfasthetsvärden för typiska AL/non-woven-konstruktioner sträcker sig från 800 mN till 2 500 mN, lämpligt för mekaniska installationsprocesser inklusive häftning, spikning och tejpfästning.
En jämförande översikt av nyckelegenskaper för standardkonstruktioner av AL/non-woven laminatfilm visas nedan:
| Egendom | Typiskt värde/intervall | Teststandard |
|---|---|---|
| Total basvikt | 60–180 g/m² | ISO 536 |
| WVTR (38°C / 90 % RH) | < 0,02 g/m²/dag | ASTM E96 |
| Solreflektivitet (AL-ansikte) | 95 %–97 % | ASTM C1371 |
| Draghållfasthet (MD) | 150–350 N/5cm | ISO 1924 |
| Emissivitet (AL-ansikte) | 0,03–0,05 | ASTM C1371 |
| Drifttemperaturområde | −40°C till 120°C | Tillverkarens specifikation |
Primära tillämpningar över branscher
Egenskapskombinationen av AL/non-woven laminatfilm – hög barriärprestanda, strålningsreflektivitet, mekanisk hållbarhet och lättviktsflexibilitet – positionerar den som ett funktionellt material inom ett anmärkningsvärt brett spektrum av industrier. Varje applikation utnyttjar en specifik delmängd av dessa egenskaper i olika driftssammanhang.
- Byggnadsisolering: AL/non-woven laminat är standardbeklädnadsmaterialet på glasfibervaddar, mineralullsrullar och skumisoleringsprodukter som används i väggar, tak och golv. Aluminiumytan reflekterar strålningsvärme och fungerar som en ånghämmare, medan den ovävda baksidan binder sig till isoleringskärnan och ger rivhållfasthet under skärning och häftningsinstallation. FSK-beklädnader (folie-scrim-kraft) representerar en variant av denna konstruktion där en förstärkande glasduk är inbyggd mellan aluminiumet och en kraftpappersbaksida för förbättrad rivhållfasthet vid kanalisolering.
- HVAC-kanalomslutning och kanalfoder: Flexibla kanalisoleringssystem använder AL/non-woven laminat som den yttre ångspärrmanteln, vilket skyddar isoleringsskiktet av mineralull eller glasfiber från fuktinfiltration och ger en rengörbar, hållbar yttre yta. Aluminiumytan motstår kondensbildning på kanalytor i fuktiga miljöer, och non-woven-substratet klarar den upprepade böjningen som uppstår vid installation av kanalsystem utan delaminering.
- Flexibel förpackning för livsmedel och läkemedel: Flerskiktslaminat som innehåller aluminiumfolie bunden till non-woven eller vävt tygsubstrat används i retortpåsar, stående påsar och blisterförpackningslock där kombinationen av barriärprestanda, punkteringsbeständighet och värmeförseglingsbarhet (tillhandahålls av ett PE- eller PP-innerskikt) krävs. Den ovävda komponenten ger strukturell integritet som förhindrar folien från att punktera under fyllning, försegling och distributionshantering.
- Skyddsplagg och nödvärmefiltar: Lättvikts AL/non-woven laminat används i skyddsöverdrag för engångsbruk, nödöverlevnadsfiltar och strålningsvärmeskyddande plagg för industriarbetare. Aluminiumytan reflekterar kroppsutstrålad infraröd strålning i applikationer med överlevnadsfiltar, vilket minskar värmeförlusten i riskscenarier för hypotermi. Det icke-vävda underlaget ger den drapering och rivhållfasthet som behövs för bärbara produkter, tillsammans med tillräcklig andningsförmåga för att förhindra överdriven fuktuppbyggnad i plaggapplikationer.
- Jordbruk och trädgårdsodling omfattar: Reflekterande AL/non-woven marktäckare och växtskyddsfilmer används för att hantera marktemperaturen, undertrycka ogrästillväxt och reflektera fotosyntetiskt aktiv strålning uppåt i grödans tak. Det non-woven-substratet ger tillräcklig porositet för gasutbyte och vattenpenetrering, medan aluminiumytan hanterar solvärmebelastningen vid markytan.
- Värmeskydd för fordon: Värmesköldar under huven och underredet i fordon använder AL/non-woven-laminat för att skydda temperaturkänsliga komponenter från avgassystem och motorns strålningsvärme. Kombinationen av reflektivitet, låg vikt och flexibilitet gör att dessa sköldar kan formas till komplexa geometrier under fordonsmontering.
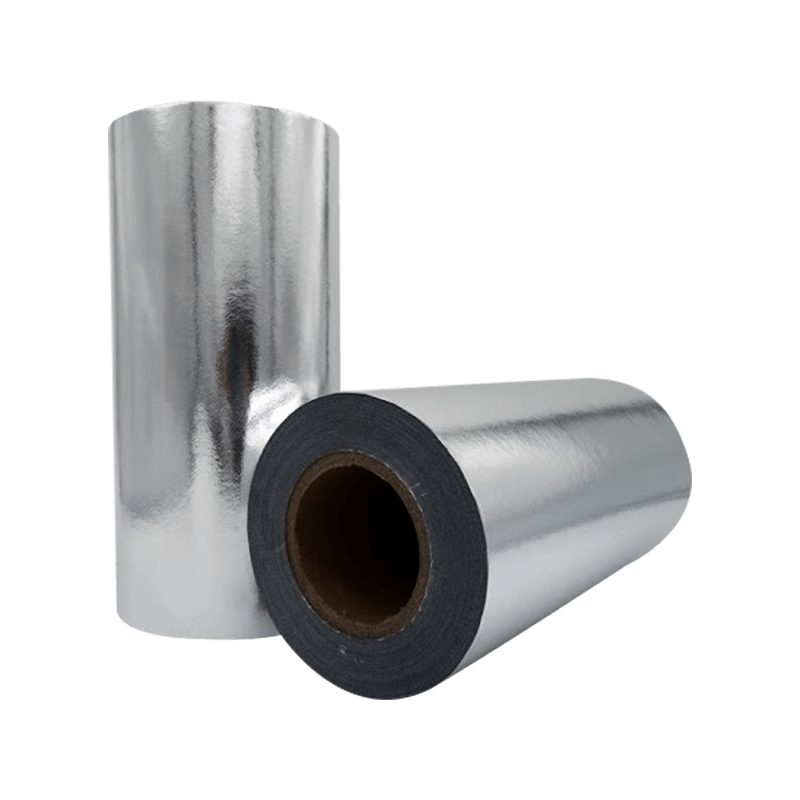
Hur AL/non-woven tyglaminatfilm tillverkas
Tillverkningen av AL/non-woven laminatfilm är en omvandlingsprocess som binder förproducerad aluminiumfolie och non-woven tygrullar till en enhetlig komposit med hjälp av en av tre primära bindningsteknologier: torr limlaminering, våt limlaminering eller extruderingslaminering. Valet av bindningsmetod beror på den erforderliga bindningsstyrkan, slutanvändningstemperaturområdet, behovet av lösningsmedelsfri bearbetning och krav på produktionshastighet.
Torr limlaminering
Vid torr limlaminering – den mest använda metoden för AL/non-woven konstruktioner – appliceras ett lösningsmedelsbaserat eller vattenbaserat lim på aluminiumfoliens yta med hjälp av ett gravyr- eller kommateckenbeläggningshuvud, vanligtvis vid beläggningsvikter på 2 till 5 g/m² torr. Den belagda folien passerar genom en torkugn vid 60°C till 100°C för att förånga bärarlösningsmedlet eller vattnet, vilket lämnar ett torrt, klibbigt limskikt. Aluminiumfolien och fiberduken förs sedan samman under nyptryck i en lamineringsstation, och kompositen lindas på en huvudrulle. Efter en härdningsperiod på 24 till 72 timmar vid kontrollerad temperatur och fuktighet - under vilken limmet når sin slutliga tvärbindningsstyrka - skärs mastervalsen till färdiga bredder på en skärstation. Torr laminering ger bindningar med skalhållfastheter som vanligtvis sträcker sig från 1,5 till 4,0 N/15 mm, lämpligt för de flesta isolerings-, förpacknings- och plaggapplikationer.
Extrudering Laminering
Extruderingslaminering introducerar en smält polymer - oftast lågdensitetspolyeten (LDPE) vid 280°C till 320°C - mellan aluminiumfolien och fiberdukssubstraten när de konvergerar i nypet på en tryckvals och en kylvals. Den smälta polymeren fungerar samtidigt som bindemedlet och som ett ytterligare funktionellt lager, vilket bidrar till värmeförseglingsbarhet eller förbättrad fuktbeständighet till det färdiga laminatet. Extruderingslaminering är att föredra när en trelagers PE/AL/non-woven-konstruktion krävs, eftersom den producerar kompositen i en enda passage snarare än att kräva sekventiella lamineringssteg. Linjehastigheter på 150 till 400 meter per minut kan uppnås, vilket gör extruderingslaminering till alternativet med högre genomströmning för råvarulaminat med stora volymer.
Kvalitetskontrollparametrar i laminatproduktion
Konsekvent laminatkvalitet kräver kontinuerlig övervakning av flera processparametrar under hela produktionen. Kritiska kontrollpunkter inkluderar:
- Likhet i vikten av limskikt över banans bredd – variationer större än ±10 % ger vanligtvis synliga variationer i bindningsstyrkan i det färdiga laminatet
- Nyptryck och temperatur vid lamineringspunkten — otillräckligt tryck orsakar obundna områden; för hög temperatur kan skada värmekänsliga non-woven-substrat
- Banspänningskontroll på båda underlaget lindas av — spänningsobalans mellan folien och non-woven banor orsakar krullning, rynkor och registreringsfel i tryckta konstruktioner
- Skalhållfasthetstestning på prover tagna med regelbundna intervall - vanligtvis var 500:e till 1 000:e meter av produktionen - för att verifiera limhärdning och bindningsintegritet
- Pinhole-inspektion med hjälp av system för detektering av genomsläppt ljus – kritiskt för läkemedels- och livsmedelsförpackningsapplikationer där krav på barriärintegritet specificeras till noll detekterbara pinholes per kvadratmeter
Färdiga laminat levereras vanligtvis i rullform på pappers- eller plastkärnor, med rullbredder från 500 mm till 2 000 mm och rulllängder från 500 m till 5 000 m beroende på konstruktionens ytvikt. Skärning till kundspecificerade bredder utförs som det sista konverteringssteget före leverans, med dimensionstoleranser på ±1 mm på slitsbreddsstandard över de flesta omvandlarspecifikationer.
Välja rätt AL/non-woven laminatkonstruktion för din applikation
Med flera typer av non-woven substrat, aluminiumfolietjocklekar, bindningsmetoder och valfria ytterligare lager tillgängliga, kräver att specificera den korrekta AL/non-woven laminatkonstruktionen matchning av materialparametrar till applikationskrav snarare än standardprodukt. Följande överväganden styr denna urvalsprocess på ett effektivt sätt.
För isoleringsbeklädnad och byggnadsomslagsapplikationer där rivhållfasthet under häftklammerinstallation är det primära mekaniska kravet, ger en spunbond PP non-woven på 40–50 g/m² kombinerat med 9–12 mikron aluminiumfolie via torr limlaminering en optimal balans mellan hanterbarhet och barriärprestanda till en ekonomisk kostnad. Där högre rivhållfasthet behövs - som i kommersiell kanalisolering eller ångbarriärer i krypgrunden - är en scrim-förstärkt konstruktion eller ett tyngre non-woven med 60–80 g/m² lämplig uppgraderingsväg.
För flexibla förpackningsapplikationer som kräver hermetiska förseglingar är en trelagerskonstruktion med ett värmeförseglingsbart inre PE- eller CPP-skikt nödvändigt, och aluminiumfoliens tjocklek bör specificeras till minst 9 mikron för att säkerställa hålfri barriärprestanda efter böjpåkänningarna från påsfyllning och försegling. För skyddande plagg och nödfiltar där förpackad vikt och drapering är av största vikt, minimerar tunnare aluminiumfolie på 6–7 mikron i kombination med en lätt 20–30 g/m² spunbond non-woven den totala ytvikten samtidigt som den behåller reflektionsförmågan och barriärprestanda som är avgörande för produktens funktion.
Relaterade produkter
-
-
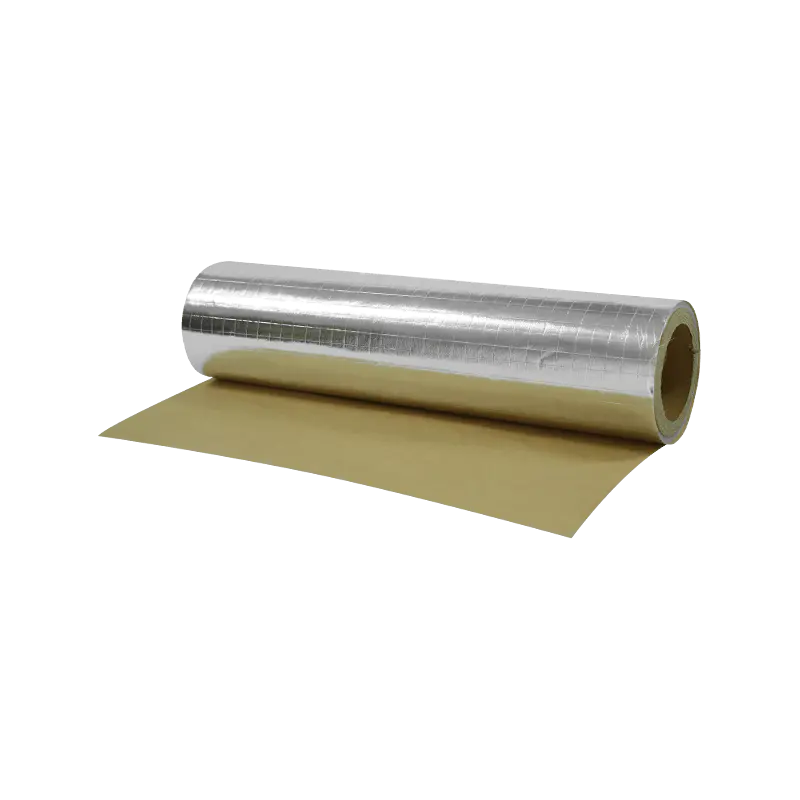
FSK: Denna produkt antar en sammansatt struktur av aluminiumfolie och kraftpapper, och genom att ...
See Details -
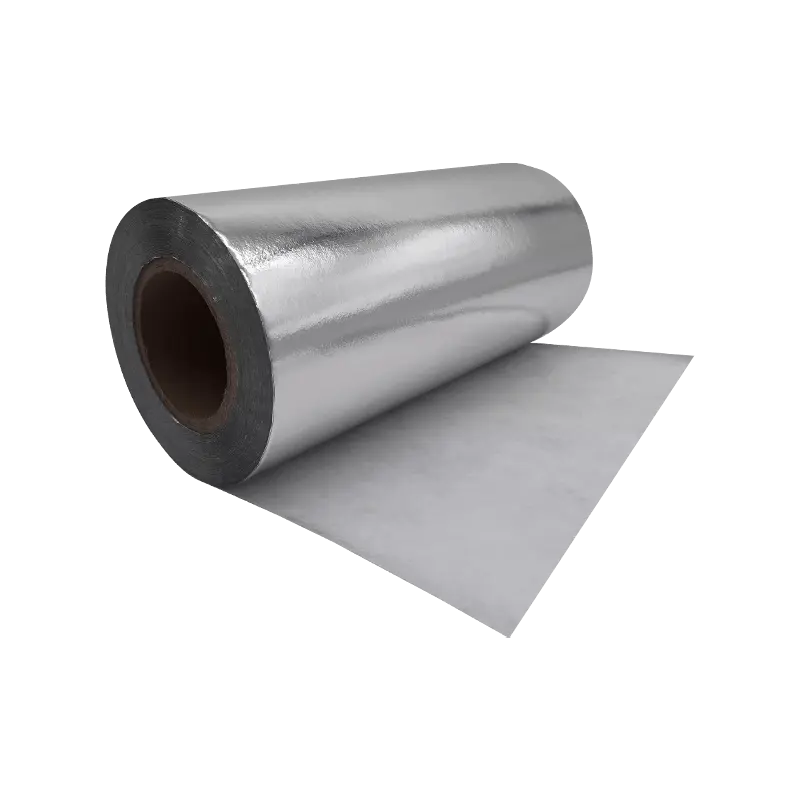
AL/Non-Woven Fabric Laminate Film är ett kostnadseffektivt kompositmaterial som integrerar barriä...
See Details -
AL Scrim-Reinforced PET Triplex Film är industriellt laminat som består av aluminiumfolie (AL), f...
See Details -
AL/PET-laminatfilm är en högpresterande kompositfilm som kombinerar den metalliska barriären av a...
See Details -
AL/PET/AL triplexfilm med en symmetrisk treskiktsstruktur – med två aluminiumfolie (AL) lager som...
See Details

