Det används i stor utsträckning i scenarier som luftfilter, wellpapp, faner av fenolskivor, faner...
See DetailsVad gör aluminiumfolie så viktigt i moderna förpackningar?
Datum:Apr 22, 2026
Vad är aluminiumfolie och hur görs det?
Aluminiumfolie är en tunn skiva av aluminiummetall som framställs genom valsning av aluminiumplattor genom en serie successivt tätare valsverk tills den önskade tjockleken uppnås. Kommersiell förpackningsfolie sträcker sig vanligtvis från 6 till 200 mikron i tjocklek, med de vanligaste mätarna för laminatförpackningar som faller mellan 7 och 9 mikron. Vid dessa ultratunna mått behåller folien sina metalliska barriäregenskaper samtidigt som den förblir tillräckligt flexibel för att lamineras, formas och förseglas på höghastighetsförpackningslinjer.
Produktionsprocessen börjar med aluminiumtackor som gjuts och varmvalsas till tjocka rullar, sedan kallvalsas genom flera passager för att minska tjockleken. Under de sista valsningsstegen rullas två ark ofta ihop samtidigt - en process som kallas dubbelvalsning - vilket är anledningen till att en sida av hushålls- och industrifolie vanligtvis har en matt yta (sidan som är vänd mot den andra plåten) och en sida har en ljus, reflekterande finish. Denna skillnad i ytutseende har ingen signifikant inverkan på barriärens prestanda, även om den ofta missförstås som att den indikerar en funktionell skillnad mellan de två sidorna.
Barriäregenskaperna som definierar aluminiumfoliens värde
Grundorsaken aluminiumfolie används i förpackningar - och varför den har en premium över polymerbaserade alternativ - är dess absoluta barriärprestanda över alla kritiska transmissionskategorier. Till skillnad från barriärbeläggningar eller metalliserade filmer som erbjuder partiellt skydd, uppnår solid aluminiumfolie vid 7 mikron eller högre nästan noll permeabilitet för syre, fukt, ljus och aromföreningar samtidigt.
| Barriäregendom | Aluminiumfolie (7–9 µm) | Metalliserad PET | EVOH film | Standard PE-film |
| Syre (OTR) | ~0 cc/m²/dag | 0,5–2 cc/m²/dag | 0,1–1 cc/m²/dag | 2 000 cc/m²/dag |
| Fukt (WVTR) | ~0 g/m²/dag | 0,1–0,5 g/m²/dag | 0,5–2 g/m²/dag | 5–15 g/m²/dag |
| Ljusbarriär | Komplett (100 %) | Delvis (90–95 %) | Inga | Inga |
| Arombarriär | Utmärkt | Bra | Bra | Stackars |
Denna flerdimensionella barriäröverlägsenhet är det som gör aluminiumfolie oersättlig i högkänsliga förpackningskategorier. Produkter som rostat kaffe, modersmjölksersättning, läkemedelstabletter och färdigmat är alla beroende av folielagret för att bibehålla produktkvaliteten från tillverkning till slutet av deras angivna hållbarhetstid – vilket kan variera från 12 till 36 månader beroende på produkten och lagringsförhållandena.
Aluminiumfoliekvaliteter och legeringsspecifikationer
Inte all aluminiumfolie tillverkas enligt samma specifikation. Legeringssammansättningen, härdningen och ytbehandlingen av folien bestämmer dess mekaniska egenskaper, formbarhet och lämplighet för specifika förpackningsapplikationer. Det är viktigt att förstå dessa skillnader när man köper folie för laminering, lock, blisterförpackning eller hushållsbruk.
Common Alloy Series Används i förpackningsfolie
1000- och 8000-seriens aluminiumlegeringar är de mest använda vid tillverkning av förpackningsfolie. Alloy 1235 (99,35 % minsta aluminiumrenhet) är riktmärket för flexibla förpackningslaminat på grund av dess utmärkta rullbarhet, låga pinhole-frekvens och konsekventa ytkvalitet. Alloy 8011 och 8079 används i allt större utsträckning för farmaceutiska blisterförpackningar och hushållsfolie eftersom de erbjuder förbättrad töjning och formbarhet - kritiska egenskaper när folie måste vara dödvikt eller djupdragen utan att spricka.
Temperationsbeteckningar och deras praktiska betydelse
Aluminiumfolietemperering hänvisar till graden av arbetshärdning som appliceras under valsning. O-tempereringen (helt glödgad) är mjuk och mycket formbar - idealisk för hushållsfolie, inslagning och blisterförpackning där folien måste anpassa sig till en formhålighet utan att gå sönder. H18-temperering (helt arbetshärdad) är styv och fjädrande, används i tekniska applikationer där formbevarande är viktigt. H22- och H24-temperering representerar mellanliggande tillstånd som balanserar formbarhet med tillräcklig styvhet för lamineringsbearbetning utan överdriven sträckning på lamineringslinjen.
Primära förpackningsapplikationer av aluminiumfolie
Aluminiumfolie förekommer i ett exceptionellt brett utbud av förpackningsformat på konsument-, industri-, läkemedels- och livsmedelsmarknader. Dess förmåga att lamineras, formas, tryckas, präglas och förseglas gör det till ett av de mest mångsidiga barriärsubstraten som finns tillgängliga för förpackningsingenjörer.
Flexibla laminatpåsar och påsar
Den största volymanvändningen av aluminiumfolie av förpackningskvalitet är som det mellersta barriärskiktet i flerskiktslaminatstrukturer som PET/AL/PE, PET/AL/CPP och BOPP/AL/PE. Dessa laminat omvandlas till stående påsar, platta påsar, kuddförpackningar och form-fyll-förseglingsförpackningar för produkter inklusive kaffe, te, pulveriserad modersmjölksersättning, kryddor, torkade soppor och näringstillskott. Folieskiktet i dessa konstruktioner ger den absoluta syre- och fuktbarriären som ger dessa produkter hållbarhet mätt i månader eller år snarare än dagar eller veckor.
Farmaceutisk blisterförpackning
I läkemedelsförpackningar används aluminiumfolie som lockmaterial i blisterförpackningar, där den värmeförseglas över termoformade PVC-, PVDC- eller PP-hålrum som innehåller tabletter eller kapslar. Kallformad folieblisterförpackning - där själva folien är djupdragen för att bilda håligheten med hjälp av legering 8021 O-tempererad folie - ger den högsta nivån av läkemedelsskydd som finns i fastdosförpackningar. Tillsynsmyndigheter inklusive FDA och European Medicines Agency (EMA) kräver validerad barriärprestanda för fuktkänsliga och syrekänsliga läkemedelsprodukter, och aluminiumfoliebaserade blistersystem är standardlösningen för överensstämmelse.
Lockfolier för brickor och koppar
Värmeförseglande lockfolier laminerade med PE, PP eller avdragbara tätningsbeläggningar används för att försegla aluminiumtråg, plasttråg, glasburkar och mejerikoppar. Yoghurtlock, smörfolie, margarinlock och tätningar för färdigmatsbrickor är alla beroende av konstruktioner av aluminiumfolie. Folien ger den nödvändiga barriären medan tätningsskiktet säkerställer en konsekvent, hermetisk bindning till behållarens fläns. Avdragbara tätningsmedelsformuleringar är specificerade för användarvänliga tillämpningar där användaren behöver öppna förpackningen rent utan verktyg.
Hushålls- och matservicefolie
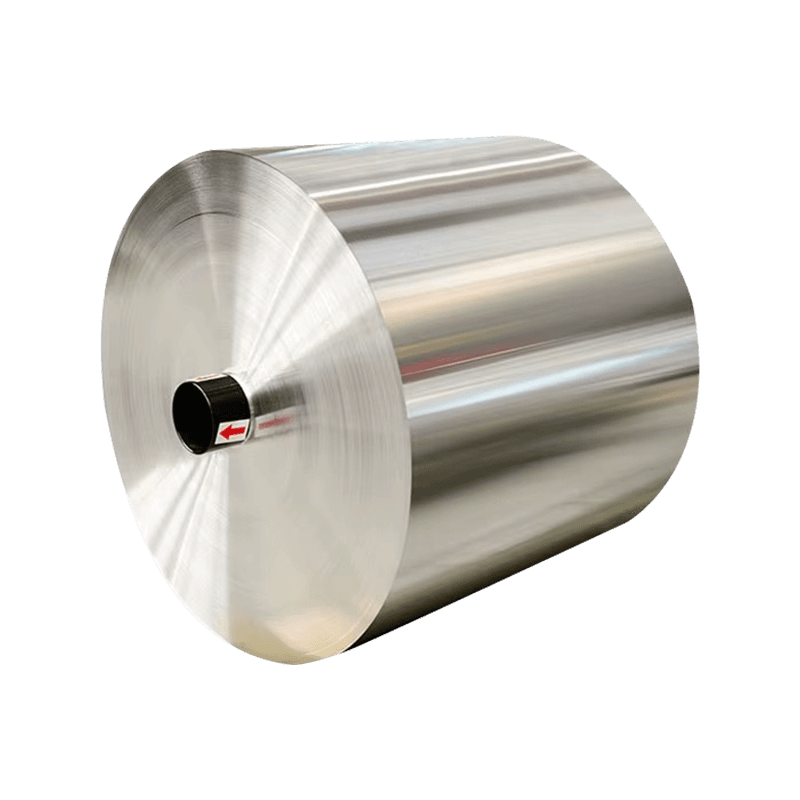
Konsumenthushållsfolie - vanligtvis 10–20 mikron av 8011-O-legering - används för inpackning, täckning, matlagning, grillning och frysförvaring av livsmedel. Matservice och cateringverksamhet använder tyngre mätare (20–40 mikron) för behållare, brickor och halvstyva förpackningar där folien måste hålla sin form under vikten av matinnehållet. Dessa applikationer står för en betydande del av den globala aluminiumfolieförbrukningen och representerar den produktform som är mest bekant för slutkonsumenter, även om industriell laminering representerar den högre totala mängdanvändningskategorin.
Viktiga kvalitetsparametrar vid inköp av aluminiumfolie
För industriella köpare som köper aluminiumfolie för laminering eller konvertering är det viktigt att utvärdera kvalitet utöver grundläggande tjocklek och legeringsspecifikationer. Följande parametrar påverkar direkt lamineringskvalitet, barriärintegritet och produktionslinjeprestanda.
- Antal pinhål: Nålhål i folien är mikroskopiska perforeringar som äventyrar barriärens prestanda. Branschstandarder anger maximalt tillåtna antal pinhole per kvadratmeter - vanligtvis färre än 1 pinhole per m² för 7 mikron folie och noll för 9 mikron folie i farmaceutiska tillämpningar. Begär alltid pinhole testrapporter från leverantörer.
- Ytvätbarhet: Folieytan måste ha tillräcklig ytenergi (typiskt över 32 dyn/cm) för att uppnå korrekt vidhäftning med lamineringslim och bläck. Begär dyne-testcertifiering och verifiera att ytbehandlingen är konsekvent över hela rullens bredd.
- Tjocklekslikformighet: Mätvariation över rullens bredd eller längs rullens längd orsakar oregelbundenheter i spänningen under laminering och tryckning. Ange maximala tjocklekstoleransband – vanligtvis ±6 % för förpackningskvaliteter – och begär mätprofildata från bruket.
- Oljeresternivå: Rullande smörjmedel som finns kvar på folieytan efter tillverkningen kan störa vidhäftningen. Ange maximala restoljenivåer (vanligtvis under 5 mg/m²) och bekräfta att folieleverantörens avfettningsprocess uppfyller kraven för ditt lamineringslimsystem.
- Efterlevnad av livsmedelskontakt: För direkt eller indirekt livsmedelskontakt, kräv överensstämmelsedokumentation mot EU-förordning 1935/2004, FDA 21 CFR 177 och i tillämpliga fall specifika nationella bestämmelser. Farmaceutisk folie måste dessutom uppfylla farmakopéstandarder och ICH Q1A stabilitetskrav.
- Rullgeometri och kärnspecifikationer: Inkonsekvent rullbredd, teleskopisk eller felaktig inre diameter på kärnan orsakar felmatningar, banbrott och stilleståndstid på laminerings- och konverteringslinjer. Ange kärndiameter, rullviktsgränser och vindspänning för att matcha din utrustning.
Hållbarhet och återvinning av aluminiumfolieförpackningar
Aluminium är ett av de mest återvinningsbara materialen som finns – det kan återvinnas i all oändlighet utan kvalitetsförlust, och återvinning av aluminium kräver bara cirka 5 % av den energi som behövs för att producera primäraluminium från bauxitmalm. Denna inneboende återvinningsbarhet gör aluminiumfolie till ett av de mer miljömässigt försvarbara förpackningsmaterialen när den samlas in och återvinns effektivt.
Den primära utmaningen med återvinning av aluminiumfolie ligger inte i själva materialet utan i insamlingsinfrastrukturen och formatets komplexitet. Ren hushållsfolie av aluminium är allmänt accepterad i återvinningsprogram vid trottoarkanten i många länder, förutsatt att den är ren och fri från matföroreningar. Aluminiumfolie laminerad med polymerfilmer - som i PET/AL/PE-strukturer - kan dock inte bearbetas i standardaluminiumåtervinningsströmmar eftersom polymerskikten förorenar smältan. Dessa multimaterialstrukturer kräver antingen kemisk återvinning, pyrolysenergiåtervinning eller specialiserade industriella insamlingsprogram för att avleda dem från deponi.
Flera branschinitiativ främjar slutna lösningar för folielaminatavfall, och vissa förpackningskonverterare erbjuder nu postindustriella folielaminatåtervinningsprogram som en del av sina hållbarhetstjänster. För varumärken som utvärderar aluminiumfolieförpackningar, ger en balanserad livscykelbedömning - en som tar hänsyn till fördelarna med förlängning av hållbarhet, minskat matsvinn och nedströms återvinningspotential - vanligtvis en mer exakt miljöbild än en jämförelse med enbart återvinningsbarhet mot polymeralternativ.
Praktiska riktlinjer för förvaring och hantering av industrifolierullar
Att upprätthålla kvaliteten på aluminiumfolierullar från leverans till produktionsanvändning kräver att man följer konsekventa lagrings- och hanteringsmetoder. Folie är ett dimensionellt exakt, ytkänsligt material som kan skadas av miljöexponering, mekanisk påfrestning eller felaktiga lagringsförhållanden.
- Temperatur och fuktighetskontroll: Förvara folierullar vid 15–25°C och relativ luftfuktighet under 60 %. Hög luftfuktighet främjar ytoxidation och vitrostbildning på folieytan, vilket minskar vidhäftningsstyrkan under laminering.
- Förebyggande av kondens: Flytta aldrig folierullar direkt från ett kallt lager till ett varmt produktionsområde utan att tillåta tillräcklig acklimatiseringstid. Temperaturskillnader orsakar kondens på folieytan, vilket orsakar lamineringsfel vid vidhäftning och korrosionsfläckar.
- Vertikal lagring: Förvara rullarna upprätt på sina kärnor, aldrig horisontellt staplade, för att förhindra kantskador och rulldeformation som orsakar banspårningsproblem på produktionslinjer.
- Skyddsomslag: Förvara folierullarna i sin ursprungliga fuktbarriärförpackning tills omedelbart före användning. Slå om delvis använda rullar om produktionen avbryts i mer än några timmar i fuktiga miljöer.
- FIFO lagerhantering: Implementera strikt först in, först ut-rotation för att säkerställa att folien används inom leverantörens rekommenderade hållbarhetstid, vanligtvis 12–18 månader från produktionsdatum, innan ytkvalitet eller vidhäftningsegenskaper försämras.
Relaterade produkter
-
-
Värmeförseglingsbar BOPP-film är en förbättring gjord av DINGHE på basis av BOPP-film. Samtidigt ...
See Details -
Förstärkt PVC-mesh-tygfilm är ett kompositmaterial tillverkat genom att laminera PVC-film med ett...
See Details -
Värmeförseglingsbar PET-film skiljer sig från traditionell PET-film. Medan den behåller den utmär...
See Details -
AL/glasfibertyglaminatfilm är en film med mycket hög kostnadsprestanda, särskilt dess utmärkta br...
See Details -
AL/PET-laminatfilm är en högpresterande kompositfilm som kombinerar den metalliska barriären av a...
See Details

